304/316不锈钢精密铸造农机配件加工 厂家选型与工艺要点
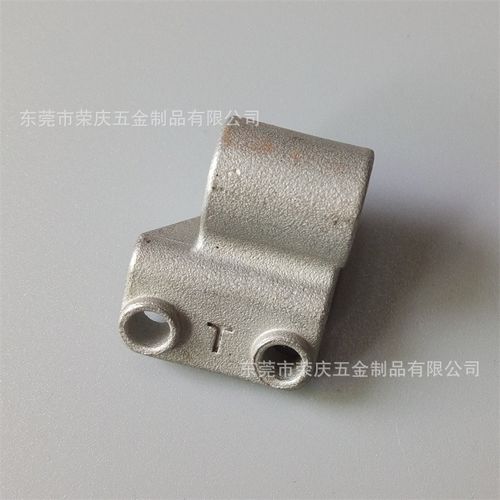
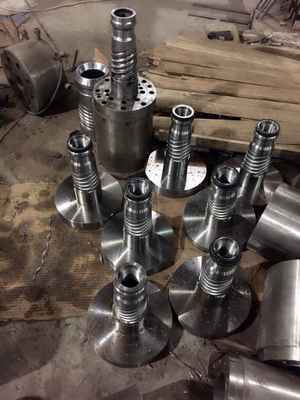
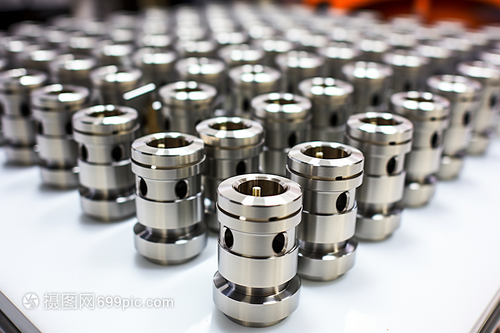
农机配件长期处于泥水、肥料、农药和反复冲击的工况中,对材料耐蚀性与尺寸精度要求较高。304与316不锈钢精密铸造件因此成为收割机、旋耕机、播种机等设备传动与结构件的常见选择。专业厂家通常采用失蜡法(熔模铸造)生产,兼顾复杂几何形状与表面质量,同时通过成分控制与热处理保证力学性能。随着农机向高速、复式作业发展,铸件供应商在材料匹配、公差控制与交货节奏上的能力,直接影响整机可靠性与维护成本。\n\n一、304与316不锈钢的选材判断\n\n304不锈钢耐大气与淡水和一般有机酸腐蚀,成本较低,适合多数非强腐蚀环境的农机结构件与外壳类零件;316因添加钼元素,在含氯离子环境(如沿海地区、畜禽舍冲洗消毒工况)以及部分化肥、农药接触条件下耐点蚀能力更强。厂家选型时应结合介质浓度、温度和受力性质,避免“一律316”造成成本浪费,也不要在高氯环境使用304导致早期锈蚀。焊接结构件还应关注低碳牌号(如304L、316L)以降低晶间腐蚀风险。\n\n二、精密铸造工艺流程与关键控制点\n\n失蜡法工艺流程包括模具设计、蜡模压制、组树、制壳、脱蜡、焙烧、熔炼浇注、清理、热处理与机加工。控制要点建议如下:\n1. 蜡模与尺寸补偿:对农机衬套、链轮、拨禾轮辐条等有配合要求的铸件,在设计阶段按不锈钢收缩率进行模具补偿,减少后续机加工余量偏差。\n2. 熔炼与成分:控制碳、硅、锰及铬镍含量,必要时采用光谱分析复核;316件应确保钼含量达标。\n3. 浇注温度与速度:避免浇不足与缩松,薄壁复杂件可通过模拟优化浇冒口位置。\n4. 热处理:根据零件用途选择固溶处理,保证耐蚀性和韧性。\n5. 精整与检测:切割、打磨、抛丸后按关键尺寸抽检;耐压零件应做渗漏或射线检测。\n\n三、机加工与表面处理衔接\n\n精密铸造件常以“铸造+机加工”一体交付为主。厂家应具备数控车、立式加工中心等装备完成轴孔、法兰面和螺纹加工。加工时应预留装夹基准面,对非配合表面走刀的工步要核实加工量对毛坯公差的兼容性。表面处理可根据工况选择钝化、电解抛光(用于卫生与清洗要求较高的饲料/畜禽设备系统)。工程人员要明确机加工基准应与装配需求汇总核对,防止双层误差累积。多家采购实践说明:当机加工与检测两道环节都由同一质量控制流程承担时,交样成功率更高。\n\n四、供应商选择与合作建议\n\n1. 优先考察本行业中做农机件较早、有同类批量交付间断追踪记录的厂家,核对实际工序段是否齐全;\n2. 要求提供选材建议和形式样品,要复委会保证文书明确的承担和技术议项在阶段性样品内,以样本规范落定;\n3. 中小批量还是大批量下单决定款和交期节奏,询价时明确要求生产节拍的锁定区间;\n4. 重要结合面试会抽查:质法检测夹带装置是否规范,耐盐雾与相应特性绩效条件台账。做好质变检测以及第三方通报发布规范化、明确责任权;受研发核机力做产质内容合格书审批——供辅于“专业持续交付能力形成一批档案管理”系统的规范实施。所有最终采纳都必须附有已经发生可查阅依据相关作业环境的具备资格有效有各自身能力的认可描述,交由主管及专业检查预备案接受旁评价。标准化存档保证核心图纸不轻易更换公司或授权之人为委托商业承包被保存和权限。当工况处在加强氯化环境甚至有时更高,要求实(还实)须进设计对异金属粉性能以及周边通用产品的组合情商的过渡接触合适则提出件表明满足直接功能意图约定完全再批次投覆与作为选合情依据的执行方案界定存在管理措施通过统一确认后保留可交付档案。\n\n不锈钢精密铸造可在合理工艺控制下兼顾复杂构造的低加工成本与可感外运行稳定性;抓重点是确立原厂方案精准性管理和为质量保留可见归口的双重融合责任交付习惯以能获取。
如若转载,请注明出处:http://www.nxwzjlf.com/product/131.html
更新时间:2026-11-21 21:28:49